- SGI-HP M8 / M12:额定耐压 500 bar,Sn 1 / 1.5 mm,最大间隙约 0.8 / 1.2 mm
- M18 液压缸型:耐压按订货等级 250–1000 bar,Sn 2 mm,最大间隙约 1.6 mm,感应头两道 O 型圈
- 加工图:M8 / M12 用 SGM-HP-INST-002,M18 液压缸型用 SGM-M18HP-INST-001(本文可下载 PDF)
- 沉台面到缸筒内孔最小壁厚:M8 20 mm,M12 28 mm
耐高压接近开关怎么安装?7 步速览
按“图纸 → 加工 → 清洁 → 拧紧 → 间隙 → 走线 → 试压”的顺序做,每一步都有可核对的判据,点击步骤跳到详细说明:
| 步骤 | 做什么 | 合格判据 |
|---|---|---|
| ① 拿尺寸图 | 按具体料号索取尺寸图 / 加工图 | 图纸料号与订货料号一致 |
| ② 加工安装孔 | H8 密封孔、6H 螺纹、20° O 圈导入倒角、去毛刺 | 密封面无横向刀痕,螺纹口无锐边 |
| ③ 清洁润滑 | 冲净铁屑与切削液,密封件涂系统用油 | 孔内无铁屑,O 型圈完好无扭曲 |
| ④ 安装拧紧 | 手拧到位后按规格书扭矩拧紧,再锁紧螺母 | 未缠生料带,电缆未被扭转 |
| ⑤ 核对间隙 | 活塞推到终点,看指示灯 | 间隙 ≤ 0.81 × Sn,到位亮、离开灭 |
| ⑥ 固定走线 | 出线口附近固定电缆,远离高温面和锐边 | 振动不传到出线口 |
| ⑦ 试压投运 | 按油缸试压规程对总成试压 | 试压值 ≤ 额定耐压,传感器座无渗油 |
第 1 步:按料号拿尺寸图,不要只看螺纹规格
“M12”“M18”只说明螺纹。要做到承压密封,还需要螺纹长度、密封座或 O 型圈槽的位置与尺寸、整体壳长。SGI-HP M12 壳长 43–138 mm,壳长是料号最后一段(如 L69 = 69 mm);M18 液压缸型感应头有两道 O 型圈。端盖加工前,请先按具体料号索取尺寸图。
SGI-HP M8 / M12:缸体安装孔加工图
500 bar 的 M8、M12 型号对应加工图 SGM-HP-INST-002(A3,单位 mm)。图纸以传感器外形为依据:M8 导向段 Ø6.5,O 圈中心距感应面 4.5,感应面到螺纹起点 12;M12 导向段 Ø10 e7,O 圈中心距感应面 7.4,感应面到螺纹起点 18。安装孔做 H8 密封孔(Ø6.5 / Ø10,与导向段间隙配合)、M8×1-6H / M12×1-6H 螺纹、20° O 圈导入倒角和锁紧螺母用沉台。沉台面到缸筒内孔的最小壁厚:M8 20 mm,M12 28 mm。旋入至感应面与缸筒内孔齐平(允许凹入 ≤ 0.3 mm,严禁凸出),再锁紧螺母。本图适用 SGI-HP M8 / M12 全系列。
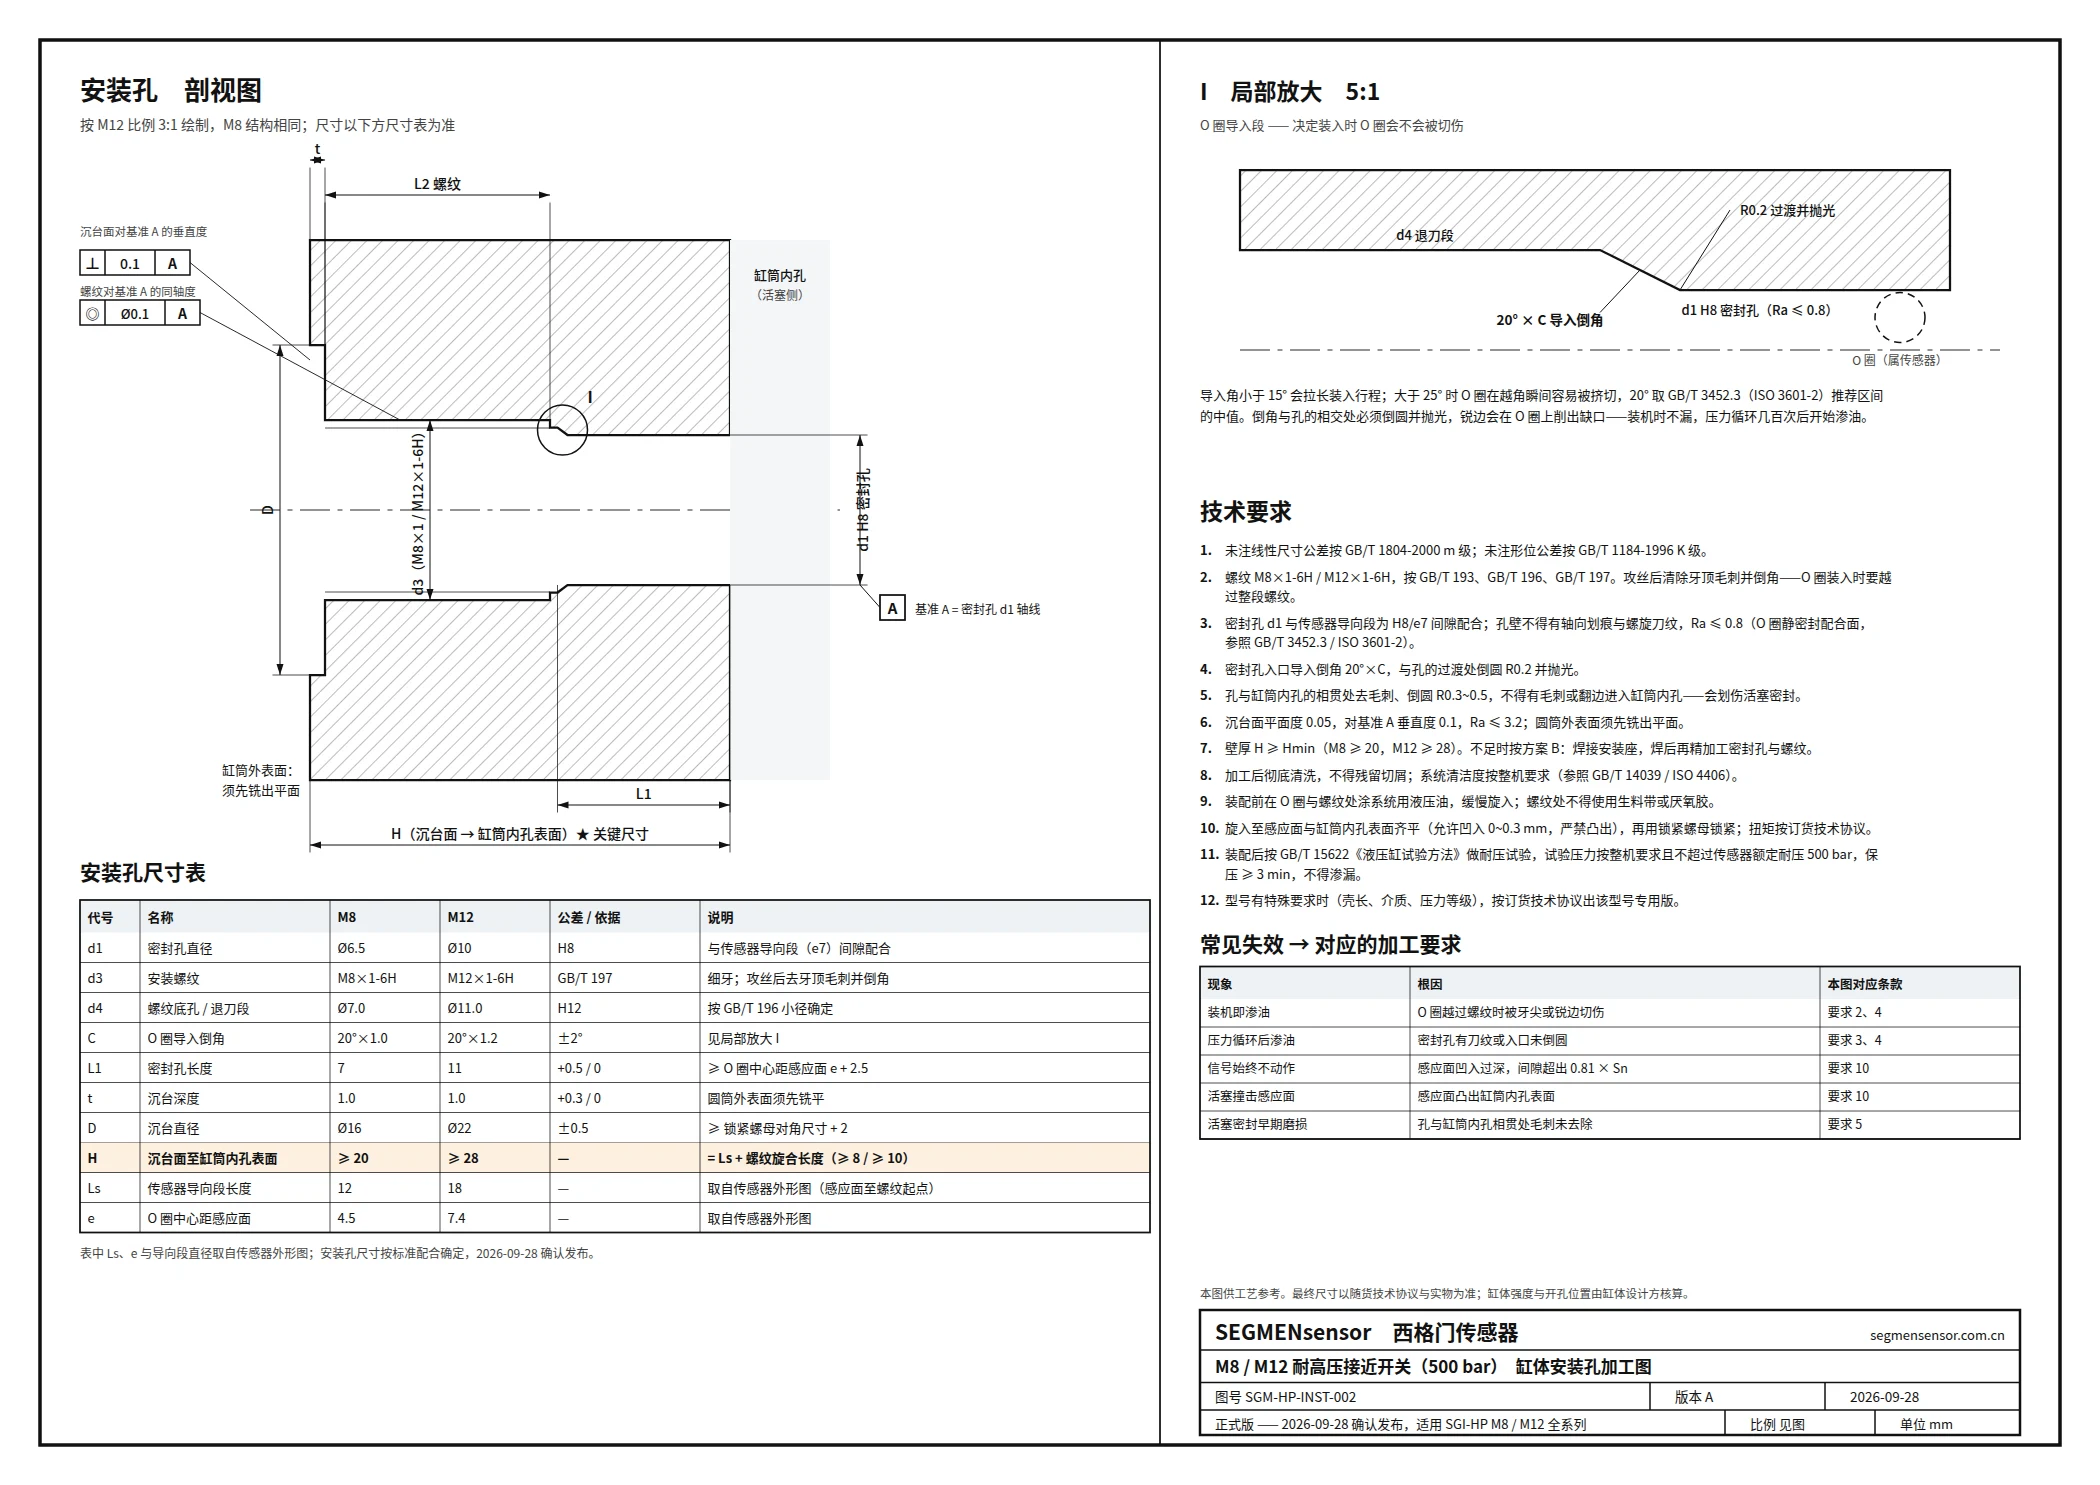
M18 液压缸型:缸筒安装孔加工图
M18 液压缸型已有通用版《缸筒安装孔加工图》SGM-M18HP-INST-001(A3,单位 mm):给出 M18×1-6H 螺纹、Ø16 H8 密封孔、Ø28 沉台的尺寸与公差,O 圈导入倒角 20°×1.4 的 5:1 放大,以及 12 条技术要求。关键尺寸 H(沉台面至缸筒内孔表面)= 传感器安装长度 Ls,公差 +0.3 / 0 mm:感应面允许凹入 ≤ 0.3 mm,严禁凸出缸筒内孔表面。密封孔直径与安装长度按型号核定,把型号发给我们,出该型号的专用版。
下载加工图 SGM-M18HP-INST-001(PDF,1 MB)
电感式接近开关工作原理(动画讲解)
查看文字稿
电感式接近开关如何非接触检测金属?
振荡器驱动铁氧体磁芯上的线圈, 在感应面前方产生高频磁场
金属进入磁场,内部感应出涡流; 涡流吸收能量,振荡幅度下降
幅度低于阈值,触发器切换输出, LED 指示灯点亮
检测距离 Sn 取决于尺寸和检测物材质, 低碳钢可达额定检测距离
西格门电感式接近开关:M8–M30,Sn 1–25 mm 官网 segmensensor.com.cn
第 2 步:加工安装孔
- 螺纹:按图纸规格与公差加工,入口倒角、去毛刺。螺纹锐边是 O 型圈被切伤的首要原因。
- 密封座:端面、沉孔或 O 型圈孔严格按图加工;密封面上横穿的刀痕,在高压下就是泄漏通道。
- 孔深:孔深与壳长匹配,拧到位后感应面与油腔内壁齐平。凸出会被活塞撞,凹入太深会损失检测距离并积屑。
- 周边:SGI-HP 为齐平型,四周是钢没关系,但感应区内不能有其他运动钢件。
液压油口“公制螺纹 + O 型圈密封”的通用结构见 ISO 6149-1(液压油口:公制螺纹 + O 型圈密封)↗,可作为密封座设计参考;但最终以传感器图纸为准,传感器密封座不等同于标准油口。
第 3 步:清洁、检查、润滑
- 冲净孔内和油腔里的铁屑与切削液:感应面附近的铁屑会改变开关点,油里的铁屑会损坏密封和阀。
- 检查 O 型圈 / 密封件是否完好,确认密封材料与介质(矿物油、水乙二醇、酯类)相容,询价时请注明介质。
- 用系统用油轻涂密封件,防止装入时扭曲或被螺纹切伤。
第 4 步:安装与拧紧
先用手拧到位,再按规格书给出的该尺寸扭矩拧紧。靠密封座或 O 型圈密封的传感器不要缠生料带:会影响就位,碎屑还会进入油液。不要拽着电缆或插头拧;插头型先拧紧传感器,再接 M12 电缆,避免电缆扭转。
第 5 步:核对开关间隙
活塞在终点时,与感应面的间隙必须在可靠动作距离内。IEC 60947-5-2(接近开关)↗ 规定为额定距离 Sn 的 0–81%:
| 型号 | Sn | 最大间隙 |
|---|---|---|
| SGI-HP M8 | 1 mm | 约 0.8 mm |
| SGI-HP M12 | 1.5 mm | 约 1.2 mm |
| M18 液压缸型 | 2 mm | 约 1.6 mm |
注油前把活塞推到终点,看指示灯是否点亮;移开后是否熄灭。
第 6 步:电缆固定与走线
在靠近传感器处固定电缆,避免振动传到出线口;远离高温面和锐边。M8、M12 为 2 m 耐油 PVC 电缆或 M12 插头,M18 液压缸型为 2 m 橙色耐油 PUR 电缆带可拆 M12 插头。接线见 NPN 与 PNP 接线详解。
第 7 步:试压与投运
按油缸试压规程对总成试压,检查传感器座是否渗油。试压不得超过传感器额定耐压:M8、M12 SGI-HP 为 500 bar,M18 液压缸型按订货等级(250 / 350 / 500 / 800 / 1000 bar)。
装完怎么验收?安装后 8 项检查表
投运前逐项打勾,8 项全部合格再交付;任何一项不合格,按下方“常见安装问题对照表”处理。
| # | 检查项 | 方法 | 合格判据 |
|---|---|---|---|
| 1 | 料号与图纸 | 核对传感器标签、尺寸图、订货单 | 三者料号一致 |
| 2 | 感应面位置 | 深度尺测感应面到缸筒内孔表面 | 齐平或凹入 ≤ 0.3 mm,不凸出 |
| 3 | 开关间隙 | 活塞推到终点测间隙 | M8 ≤ 约 0.8 mm、M12 ≤ 约 1.2 mm、M18 液压缸型 ≤ 约 1.6 mm |
| 4 | 动作确认 | 活塞到位 / 离开各 3 次 | 到位指示灯亮,离开熄灭,PLC 输入一致 |
| 5 | 密封方式 | 目视螺纹与密封件 | 无生料带,O 型圈无切口 |
| 6 | 锁紧 | 检查锁紧螺母 | 已锁紧,传感器无松动 |
| 7 | 电缆 | 检查固定点与走线 | 出线口附近已固定,未贴高温面、锐边 |
| 8 | 试压 | 按油缸试压规程保压后检查 | 试压值未超过额定耐压,传感器座无渗油 |

告诉我们螺纹规格、系统压力、油温和介质,工作日 24 小时内回复对应料号与安装孔加工图。支持 OEM 批量供货;验证样品 1–5 件、5–7 个工作日,量产交期和 MOQ 随报价确认。电话 / 微信 13828704591。
申请验证样品 / 索取加工图
常见安装问题对照表
| 现象 | 可能原因 | 处理 |
|---|---|---|
| 传感器处渗油 | O 型圈被螺纹切伤、密封面损伤、缠了生料带 | 去毛刺、换密封件、去掉生料带、检查密封面 |
| 始终不动作 | 间隙大于 0.81 × Sn、感应面凹入、活塞带有色金属套 | 核对孔深与壳长,重测间隙 |
| 常亮 | 感应面凸出贴近钢件、面上有铁屑 | 修正孔深、清洁 |
| 被压出或感应面破裂 | 峰值压力超过额定 | 改选更高压力等级的 M18 |
常见问题 FAQ
相关产品:本文对应产品页 | 特殊环境接近开关 | 接近开关检测距离
首发于 2026 年 9 月 28 日,更新于 2026 年 10 月 29 日。参数以发布时西格门产品页为准,规格书与尺寸图可随询价提供。
